包装机械设备选型与产线集成:从单机性能到系统效率的工程逻辑
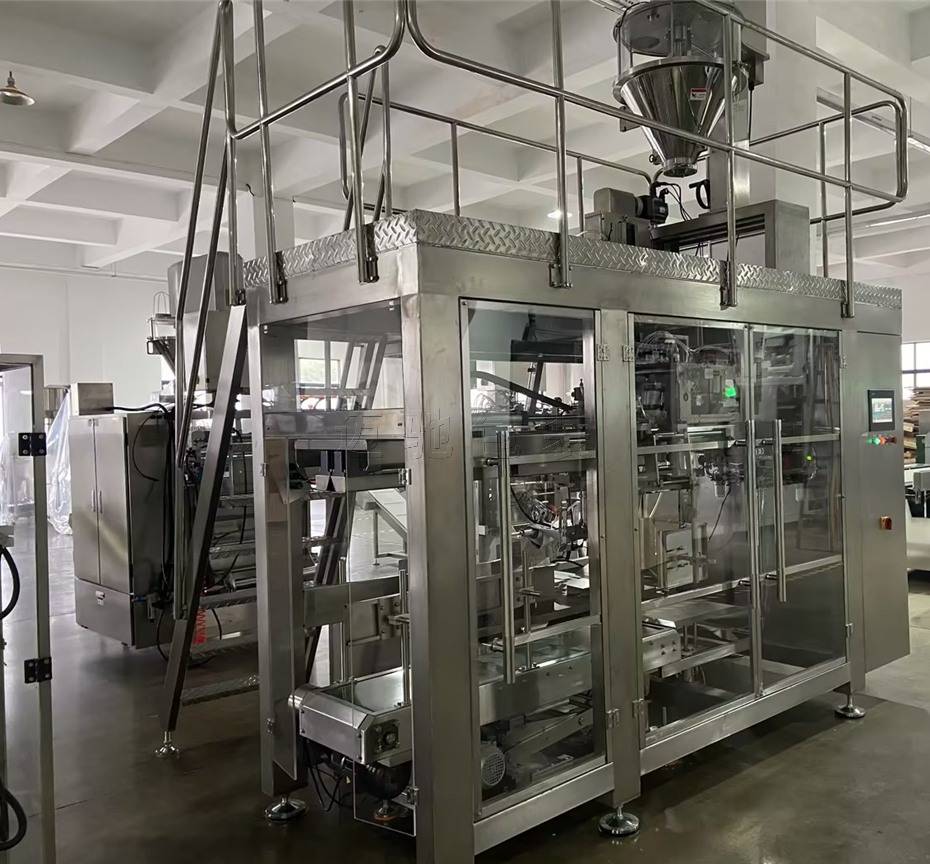
包装机械设备在现代制造业中扮演的角色,早已不只是"把产品装进盒子"那么简单。中国包装机械行业规模以上企业年营业收入已突破千亿元量级,其中食品、饮料、医药三大下游领域合计占据约六成市场份额。然而一个值得注意的现象是:大量企业在采购包装设备时,仍以单机参数比价为主要决策依据,对产线集成度、物料适配性和全生命周期成本的评估明显不足。这种选型逻辑上的偏差,往往在设备投产半年后才逐渐暴露。
一、单机性能指标背后的隐性变量
以颗粒包装机为例,样本册上标注的"包装速度60-120袋/分钟"看似清晰,但实际产能受物料流动性、计量方式、袋型规格三重因素制约。螺杆计量对流动性好的白砂糖可稳定运行在高区间,换成含油脂的调味颗粒料,速度往往要下调三成以上。粉末包装机面临的问题更为典型——超细粉体的扬尘控制、螺杆下料的架桥现象、热封区的粉尘污染,都会直接影响封口合格率。
枕式包装机的选型则涉及另一层考量。伺服控制系统与机械凸轮结构的差异,在标准规格产品上体现不明显,但面对多规格小批量订单时,伺服机型换规格调试时间通常可压缩至15分钟以内,而传统机型可能需要40分钟以上。对于承接定制化订单的食品企业,这个时间差直接转化为有效产能。
二、自动化包装线的集成瓶颈在哪里
从单机到自动化包装线,集成难点通常不在主机本身,而在衔接环节。供料、理料、分道、检测、装箱、码垛各段设备的速度匹配,需要以最慢环节为基准进行整体节拍设计。实践中常见的情况是:前端灌装生产线能力充足,后端装箱码垛却成为瓶颈,整线综合效率(OEE)被拉低至60%以下。
另一类高频问题是物料姿态控制。异形产品在输送过程中的翻转、堆叠、间距不均,会导致枕式包装机进料不稳定,进而引发空包、切偏等故障。成熟的包装机定制方案会在理料段配置视觉识别或机械整列机构,而非简单依靠人工摆料。据行业调研数据,配置自动理料系统的产线,人工干预频次可下降约七成。
三、区域市场设备需求的分化特征
不同区域的产业结构决定了包装设备的需求侧重。以临夏包装设备市场为例,当地农副产品加工、清真食品和民族特色食品企业较为集中,对中小型颗粒包装机、粉末包装机及半自动灌装生产线的需求明显高于大型高速线。这类客户普遍关注设备对多品种小批量生产的适应性,以及包装设备维修的本地化响应速度——停机一天的损失,对中小食品企业而言可能相当于数万元订单的违约风险。
这也提示设备供应商:在区域市场,包装机械配件的备件供应网络和售后响应时效,其权重往往不亚于设备本身的价格与性能参数。
四、全生命周期成本视角下的采购建议
一套包装机械设备的合理评估周期应覆盖五至八年。除采购价格外,能耗、易损件更换频率、停机损失、规格切换工时都应纳入测算。以热封刀、计量螺杆、输送带为代表的易损件,年更换成本通常占设备原值的3%-5%;而因故障停机造成的产能损失,在满负荷生产条件下往往数倍于此。
因此,采购决策阶段值得做三件事:其一,要求供应商提供同物料或近似物料的实际运行视频与产能记录,而非仅看样本参数;其二,明确包装机械配件的供应周期与常用备件清单;其三,对自动化包装线项目,在合同中约定整线综合效率的验收指标,而非仅考核单机速度。把工程逻辑前置到采购环节,才是控制长期成本最有效的方式。